苏州虞美人精密机械有限公司数控车床加工精度与表面粗糙度控制方法解析
📅 2026-09-19
🔖 苏州虞美人精密机械有限公司:精密零部件加工,数控车床加工,模具工装制造,非标机械配件
数控车床加工中,尺寸精度与表面粗糙度往往相互制约。苏州虞美人精密机械有限公司在长期承接精密零部件加工、模具工装制造及非标机械配件任务中,总结出一套可复用的控制逻辑,以下从参数、步骤与常见问题三个层面展开。
一、精度控制的核心参数
影响数控车床加工精度的变量集中在主轴径向跳动、刀尖圆弧补偿、进给轴反向间隙三处。以典型45#钢件为例,主轴跳动需控制在0.003mm以内,X/Z轴反向间隙补偿值通常设定在0.005-0.012mm区间。公司针对非标机械配件的小批量多品种特性,采用每批次首件激光干涉仪校验的方式,将尺寸散差压缩至±0.008mm。
二、表面粗糙度的阶梯式调控
Ra0.8与Ra0.4的工艺路径差异显著:
- Ra1.6→Ra0.8:优先调整切削速度至120-150m/min,进给量降至0.08mm/r,刀尖圆弧半径选R0.4;
- Ra0.8→Ra0.4:需更换金属陶瓷刀片,并开启高压内冷,切削区温度可降低约30%;
- Ra0.4以下:建议以车代磨,采用CBN刀具配合0.02mm/r微量进给,避免积屑瘤生成。
在模具工装制造中,型腔曲面常要求Ra0.4并兼顾轮廓度,此时需将刀具路径的弦高误差设为0.002mm,否则表面会出现规律性波纹。
三、常见问题与现场对策
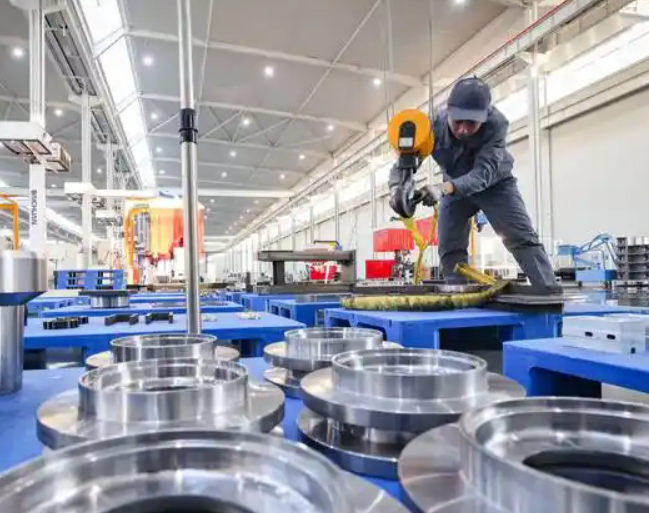
问题1:尺寸漂移超过0.01mm。多数源于热变形,建议连续加工20件后暂停空冷5分钟,或加装主轴油温冷却模块。问题2:表面出现振纹。先排查刀杆悬伸是否超过4倍径,再检查卡盘夹持力是否导致薄壁件弹性变形。苏州虞美人精密机械有限公司在精密零部件加工中,对薄壁套类零件采用轴向端面压紧+径向软爪组合,振纹发生率下降约六成。
精度与粗糙度的稳定输出,最终依赖工艺参数库的持续迭代。公司目前按材料、硬度、刀具牌号三个维度建立切削数据库,新零件试制时可直接调用近似工况,缩短调试周期。非标机械配件的单件一致性因此得到有效保障。